

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
내경이 140mm인 인발 강철 쉘은 몇 초마다 프레스 라인을 떠날 수 있으며, 이러한 속도는 가전제품 및 산업용 모터 제조업체가 최대 규모 프로그램을 위해 모터 하우징 연속 스탬핑을 지정하는 이유입니다. 독립형 프레스 사이에서 블랭크를 이동하는 대신 연속 라인이 멀티 스테이션 프로그레시브 다이를 통해 코일 스트립을 공급합니다. 여기서 블랭킹, 드로잉, 다시 드로잉, 피어싱 및 트리밍이 하나의 조화된 순서로 실행됩니다. 구매 팀의 경우 이러한 선택에 따라 부품당 비용, 배송 신뢰성, 10,000번째 하우징이 도구에서 나온 첫 번째 하우징과 동일한지 여부가 결정됩니다.
모터 하우징 연속 스탬핑에 실제로 관련된 내용
연속 스탬핑은 힘의 문제이기 이전에 안무의 문제이다. 프레스는 톤수를 공급하지만 스트립 레이아웃, 공급 시스템 및 다이 스테이션은 하우징이 둥글고 직선이며 반복 가능한 속도로 나오는지 여부를 결정합니다. 각 스테이션은 하나의 작업을 수행하며 캐리어 스트립은 이를 서로 묶어 히트 사이에 표류하는 일이 없도록 합니다.
일반적인 주택 작업에서 스테이션은 다음과 같이 분류됩니다.
현실적으로 유지할 수 있는 공차 및 크기 창
잘 관리된 프로그레시브 라인은 사이징 또는 아이롱 스테이션이 다이에 내장되어 있을 때 내경 변화를 수백 분의 1밀리미터까지 유지하며 가공된 베어링 시트는 중요한 치수를 더욱 조일 수 있습니다. 하지만 구매자가 먼저 확인해야 할 것은 공차 테이블이 아니라 크기 창입니다. 왜냐하면 성형 경로가 툴링을 절단하기 전에 한계를 설정하기 때문입니다.
시트의 딥 드로잉은 경제적으로 소형 및 중형 쉘을 커버하므로 대부분의 가전제품 및 산업용 드라이브 프로그램이 그 창에 위치합니다. 더 무거운 벽과 더 큰 직경은 튜브 또는 조립식 구조로 이동합니다. 구매 결정의 더 넓은 범위를 위해 우리는 강철 모터 하우징 가이드는 전체 선택 논리를 안내합니다.
| 제조 루트 | 일반적인 ID 창 | 벽과 구조물 | 최적의 핏 |
| 프로그레시브 라인에 그려진 강철 쉘 | 29.6~160mm | 시트벽; 베이스, 브래킷 또는 용접된 유연한 요소 | 가전제품 및 산업용 구동 모터 |
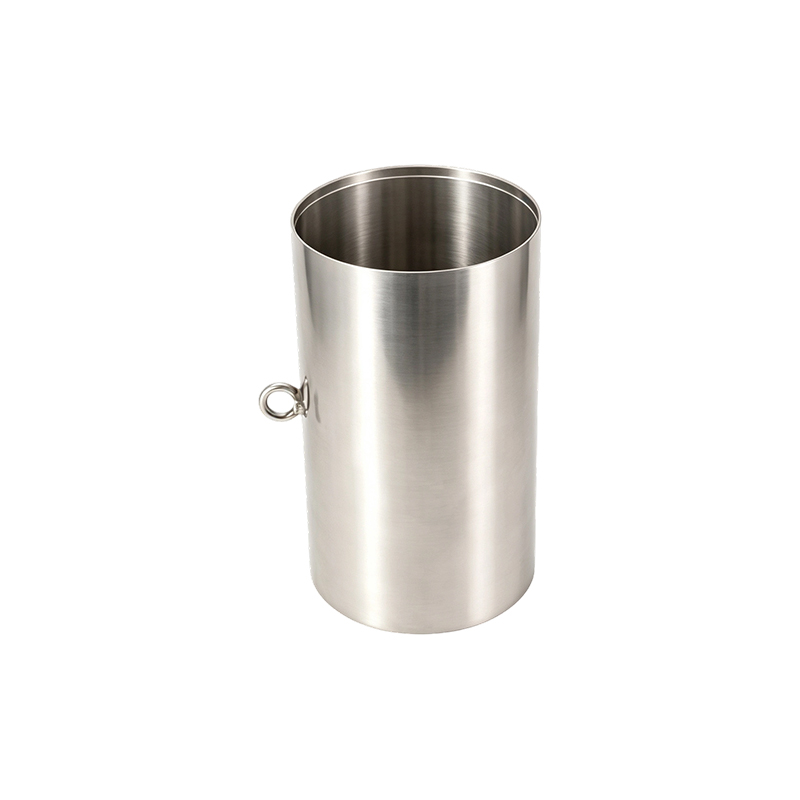
| 304 스테인레스 드로잉 쉘 | 139~180mm | 부식 방지 시트 벽 | 세탁물, 음식, 야외 장비 |
| 베이스가 있는 두꺼운 벽의 강철 쉘 | 260~343mm | 베이스가 용접된 두꺼운 벽 | 대형 산업 및 특수 장비 |
| 강철 튜브 하우징 | 113~127mm | 튜브에서 생성된 두꺼운 벽 | 고하중 및 특수 장비 |
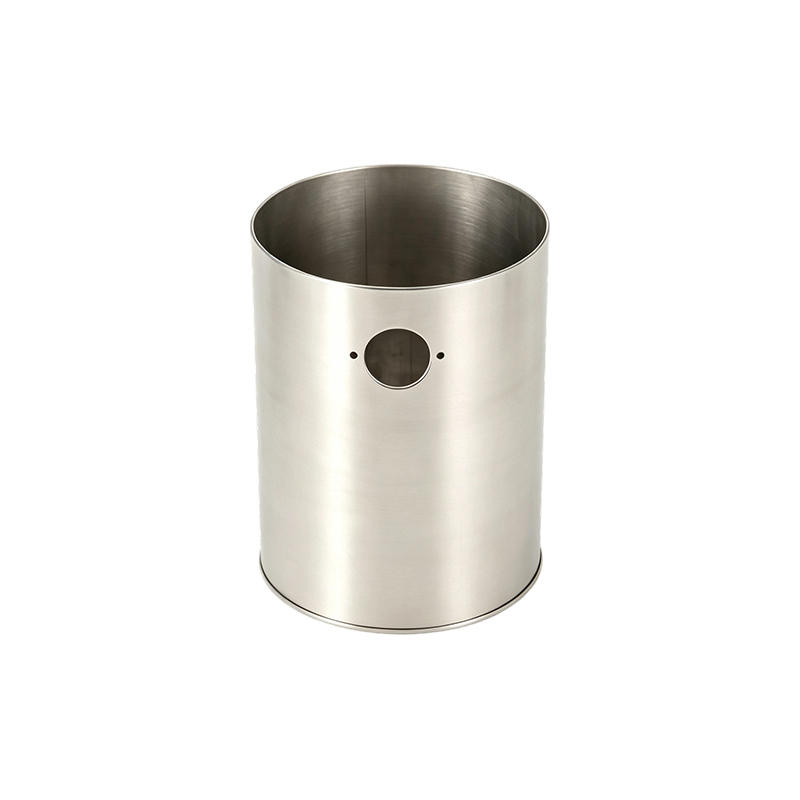
 용접 엔드 커버가 있는 ID 82.4mm 얇은 벽 강철 모터 하우징 용접된 엔드 커버, 일체형 베어링 시트 및 냉각용 축 통풍구가 있는 1.0mm 벽 인발 강철 쉘입니다. 이는 휴대용 경량 모터 응용 분야를 위한 기사의 중소형 드로잉 쉘 창에 적합합니다. 제품보기 →
모터 하우징 연속 스탬핑이 승리하는 경우와 그렇지 않은 경우
연속 스탬핑은 볼륨, 반복성 및 부품당 비용 측면에서 유리하지만 유연성과 매우 두꺼운 벽에서는 손실됩니다. 잘못된 경로를 선택하면 증상이 예측 가능합니다. 손익분기점에 도달하지 못하는 툴링 또는 블랭크 홀더를 어떻게 조정하더라도 벽이 찢어지는 등의 현상이 발생합니다.
- 연간 생산량은 6자리 숫자이며 디자인은 모델 연도 전반에 걸쳐 안정적입니다.
- 쉘 내부 직경은 대략 29.6~160mm의 드로운 쉘 창 내부에 위치합니다.
- 부품당 비용과 로트 간 일관성이 툴링 예산보다 중요합니다.
- 브래킷, 베이스 및 가공 시트는 스탬핑 후 사내에서 마무리됩니다.
- 볼륨이 낮거나 형상이 여전히 수정본 간에 이동 중입니다.
- 벽은 무겁고 직경이 커서 딥 드로잉이 잘 처리되는 수준을 넘어섰습니다.
- 프로필은 시트보다 튜브 구조와 더 잘 일치합니다.
- 프로토타입 속도는 첫 번째 주문의 단가보다 더 중요합니다.
 ID 127mm 두꺼운 벽의 이음매 없는 강철 모터 하우징 벽이 7.9mm인 이음매 없는 강철 튜브로 가공된 이 하우징은 인발 시트가 처리할 수 없는 높은 토크와 진동을 처리합니다. 딥 드로잉 한계를 넘어서는 두꺼운 벽 구조에 대한 기사의 요점에 대한 적절한 예입니다. 제품보기 →
하우징을 폐기하는 5가지 결함과 라인이 어떻게 대응하는지
하우징 라인에 대한 거의 모든 불량 원인 검토는 동일한 5명의 용의자로 끝나며, 이들 모두는 최종 검사에서 적발되지 않고 다이 및 피드 수준에서 제어됩니다.
- 플랜지 주름: 블랭크 홀더 압력과 드로우 비드 형상이 플랜지를 평평하게 유지합니다. 철이 벽에 주름이 생기면 껍질은 스크랩이 됩니다.
- 펀치 반경에서 찢어짐: 드로잉 비율이 재료에 비해 너무 공격적이므로 수정 사항은 다른 다시 그리기 스테이션 또는 더 부드러운 반경입니다.
- 테두리의 이어링: 시트 이방성은 고정된 각도로 귀를 들어올리므로 다이 계획에 트리밍 허용량이 추가되고 테두리가 정리됩니다.
- 트리밍 후 스프링백 및 타원형: 다이 형상이 보정되고 최종 크기 조정 스테이션에서 내경의 진원도가 복원됩니다.
- 아연 도금 스트립의 코팅 플레이킹: 공급이 빡빡하게 구부러지고 다이 마찰이 아연 층을 칩화하여 공급 반경과 윤활이 제어됩니다.
벽 두께가 드로잉이 편안하게 처리할 수 있는 수준을 넘어서게 되면 솔직한 대답은 시트를 강제로 적용하기보다는 경로를 변경하는 것입니다. 우리의 스틸 튜브 모터 하우징 제조 가이드에서는 해당 경로를 자세히 설명합니다.
연속 스탬핑 하우징 공급업체 자격을 얻는 방법
단가가 아닌 프로세스 체인을 판단하세요. 금형이나 가공을 아웃소싱하는 공급업체는 가장 중요한 변수를 감사할 수 없는 사람에게 넘겨주며, 가격 격차는 일반적으로 화물, 리드 타임 및 공차 문제로 다시 나타납니다.
- 사내 다이 엔지니어링: 프로그레시브 다이를 설계, 절단 및 수리하는 사람이 누구인지, 마모된 스테이션을 얼마나 빨리 재구축할 수 있는지 물어보세요.
- 프레스 및 공급 기능: 톤수, 베드 크기 및 서보 공급 시스템에 따라 속도에 맞게 실행할 수 있는 쉘 크기가 결정됩니다.
- 완전한 보조 체인: 베이스 및 브래킷 용접, 끝면 및 베어링 시트 가공, 한 지붕 아래의 표면 처리를 통해 스택 허용 오차를 제거합니다.
- 프레스 뒤 검사: 캘리퍼뿐만 아니라 적절한 도구를 사용하여 진원도, 벽 두께 및 재료 인증을 확인합니다.
- 대량 증거: 실제 용량, 프로세스 기간 및 검증 가능한 고객 기반.
당사 공장에서는 스탬핑, 자동 용접, 가공 및 표면 처리를 하나의 흐름으로 진행합니다. Jiangsu Yufeng Electric Co., Ltd.는 40년 동안 모터 하우징 제조에 주력해 왔으며, 평균 20년 이상의 경험을 보유한 엔지니어링 팀으로 고객 프로그램을 지원하고, 50개 이상의 모터 제조업체에 연간 500만 개 이상의 하우징을 배송합니다. 두 개의 용접 브래킷이 있는 140mm 하우징과 같은 쉘은 스탬핑과 2차 용접이 어떻게 단일 결과물로 결합되는지 보여줍니다.
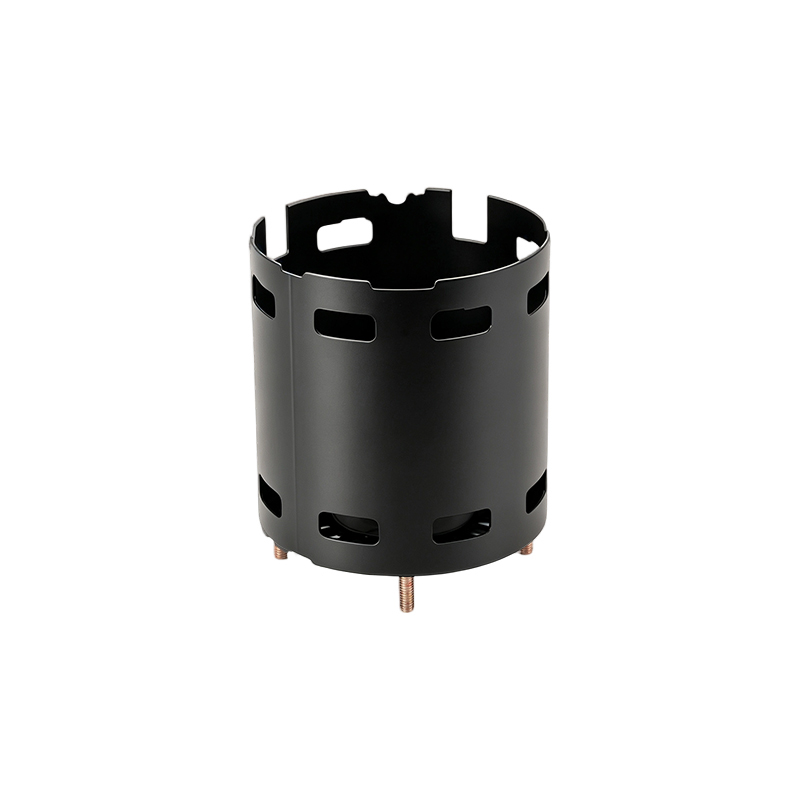
 2개의 용접 브래킷이 포함된 ID 140mm 강철 모터 하우징 인산염 분말 코팅 마감 처리된 인발 강철 쉘, 밀봉된 케이블 글랜드 스레드 및 2개의 용접된 장착 브래킷. 이는 스탬핑과 2차 용접을 하나의 결과물로 결합하는 것에 대한 기사의 요점을 보여줍니다. 제품보기 →
자주 묻는 질문
모터 하우징 연속 스탬핑에 적합한 크기 범위는 무엇입니까?
당사 라인의 드로잉 시트 쉘은 내부 직경이 약 29.6mm에서 최대 160mm입니다. 그 외에도 벽 두께와 프레스 톤수로 인해 두꺼운 벽이나 튜브 구조로 작업이 진행되며, 우리는 최대 내경 343mm까지 생산합니다.
연속 스탬핑은 트랜스퍼 다이 스탬핑과 어떻게 다릅니까?
연속 스탬핑에서 스트립은 하나의 다이 내부의 모든 스테이션을 통해 부품을 운반합니다. 트랜스퍼 스탬핑에서는 개별 부품이 손가락이나 로봇에 의해 별도의 다이 사이로 이동됩니다. 연속 라인은 부품별로 더 빠르게 실행됩니다. 트랜스퍼 라인은 더 깊은 드로우와 더 큰 쉘을 처리합니다.
스탬프 하우징에 가장 적합한 재료는 무엇입니까?
냉간 압연 강철은 가전제품 및 산업용 쉘의 기본값입니다. 304 스테인리스는 세척 및 부식성 환경에 적합하며 아연 도금 스트립은 코팅을 보호하기 위해 공급 반경과 윤활이 관리될 때 잘 작동합니다.
내경에 대해 어떤 공차를 예상해야 합니까?
프로그레시브 다이에 내장된 크기 조정 또는 다림질을 통해 수백 분의 1밀리미터 내에서 내경 제어가 가능합니다. 모터 설계에 더 많은 것이 필요한 경우 스탬핑 후 가공을 통해 베어링 시트와 끝면을 최종 치수로 설정할 수 있습니다.
 Previous