

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
2026년에 모터 하우징 도면이 엔지니어의 책상을 지나갈 때 이전 카탈로그에 표시된 일반 실린더처럼 보이는 경우는 거의 없습니다. 개정 목록에는 로봇 조립 셀과 일치하는 브래킷 패턴, 예전에 직선 보어가 있었던 냉각 채널 포켓, 선반 대신 머시닝 센터를 강제하는 공차 등 세 가지 항목이 언급되는 경우가 많습니다. 이러한 요구는 고립된 경우가 아닙니다. 그들은에서 온다 모터하우징 디자인 트렌드 EV 프로그램에서 산업용 드라이브, 가전제품, 특수 장비로 옮겨갔습니다.
내경 29.6mm ~ 343mm의 강철 및 스테인리스강 하우징을 공급하는 Jiangsu Yufeng Electric Co., Ltd.와 같은 제조업체의 경우 이러한 추세에 따라 어떤 도면이 인용되고 어떤 툴링이 제작되는지가 결정됩니다. 아래 섹션에서는 새로운 모터 프로그램에 나타날 가능성이 가장 높은 네 가지 추세를 분석합니다.
모터 하우징 설계 동향: 범용 쉘부터 용도별 장착까지
가장 명확한 모터 하우징 설계 추세는 범용 쉘의 종말입니다. 이제 하우징은 일반 튜브에서 절단되는 대신 하나의 장착 레이아웃에 맞게 도구화됩니다.
설계자는 펌프 및 송풍기용 브래킷 장착 프레임, 기어 감속기 및 압축기용 발 장착 쉘, 얼굴 장착 모터용 파일럿 레지스터가 있는 플랜지 조합을 지정하고 있습니다. 이러한 변화는 제조 범위를 업스트림으로 이동시킵니다. 주택 공급업체는 더 이상 일반 튜브를 배송할 수 없습니다. 브래킷 면을 가공하고 맞춤 구멍을 뚫고 고객의 인터페이스 도면과 비교하여 발 평탄도를 검증해야 합니다. 그 결과, 브래킷 장착 모터 프레임 발 장착 쉘은 일반 라인의 옵션이 아닌 별도의 제품군이 되었습니다.
실제적인 예 중 하나는 가공된 브래킷 2개를 운반하는 펌프 드라이브용 140mm 하우징입니다. 첫 번째 샘플이 공장에서 출고되기 전에 브래킷 사이의 피치, 페이스 높이 및 평행도가 CMM에서 확인됩니다.
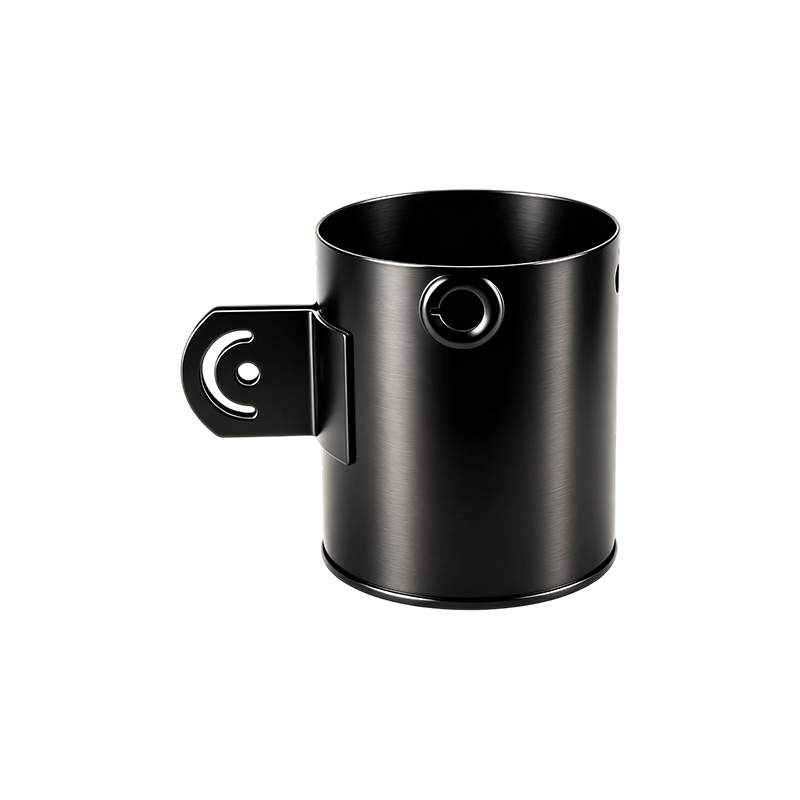 펌프 드라이브용 용접 브래킷 2개가 포함된 강철 모터 하우징 2개의 용접된 장착 브래킷이 있는 이 140mm 내경 하우징은 용접 후 가공되어 피치, 평행도 및 표면 높이를 유지하여 펌프 구동 장치를 안정적으로 고정합니다. 제품보기 →
브래킷을 용접할 때 열 입력으로 인해 가공된 면이 평행하지 않게 당겨질 수 있습니다. 용접 전이 아닌 용접 후에 기계를 가공하는 공급업체는 배치 전반에 걸쳐 이러한 공차를 안정적으로 유지합니다.
평가할 일반적인 장착 패턴
- 소형 펌프 및 송풍기 모터용 탭 구멍 또는 관통 구멍이 있는 측면 브래킷 장착
- 진동 패드 및 레일 시스템용 슬롯형 구멍이 있는 플랫 베이스 풋 마운팅
- 전면 장착 모터 어셈블리용 파일럿 레지스터 및 볼트 서클이 있는 플랜지 장착
측정 가능한 결과: 가공된 브래킷 면이 있는 하우징은 모터 어셈블리 시밍 시간을 몇 분에서 몇 초로 단축하는 동시에 공정에서 로터-부하 정렬 불량의 한 원인을 제거할 수 있습니다.
모터 하우징 설계 동향: 열 관리가 하우징 작업이 됨
열 관리는 가장 빠르게 변화하는 모터 하우징 설계 트렌드입니다. 이제 하우징은 보호 커버가 아닌 열 교환기로 설계되었기 때문입니다.
동일한 출력을 위해 모터가 축소됨에 따라 하우징은 표면 제곱센티미터당 더 많은 열을 제거해야 합니다. 이는 더 깊은 핀, 통합 냉각 재킷, 벽에 가공된 공기 통로 등 세 가지 방식으로 형상을 다시 작성합니다. 강철 하우징의 경우 재료의 열 전도성이 알루미늄과 경쟁할 수 없으므로 설계자는 표면적과 공기 흐름 제어를 통해 보상합니다. 아래 차트는 핀 형상이 중요한 이유를 보여줍니다.
탄소강은 약 50W/(mK)의 열을 전도하는데, 이는 알루미늄의 205W/(mK)의 약 1/4에 해당합니다. 스테인리스 스틸이 16으로 떨어집니다. 높은 핀과 방향성 팬 흐름을 갖춘 스틸 하우징은 특히 무게보다 내충격성과 비용이 더 중요한 실내 산업 환경에서 여전히 열 목표를 충족할 수 있습니다.
또 다른 과소평가된 문제는 균일성입니다. 비대칭 핀 또는 단일 축 공기 통로가 있는 하우징은 반대쪽에 핫스팟을 생성하여 권선 절연 수명을 단축시킵니다. 구매자를 위한 직접적인 대답: 첫 번째 기사 이후가 아닌 첫 번째 기사 이전에 열 시뮬레이션 보고서를 요청하십시오.
부식 방지가 재료 선택으로 이동합니다.
부식 저항성은 이제 모터 하우징 설계에서 재료 선택 결정이 아닌 도장 공장에서 나중에 고려할 사항이 아닙니다.
식품 가공, 화학 펌프, 연안 HVAC 및 특정 EV 후드 아래 위치에서는 페인트칠된 컷아웃과 볼트 구멍의 가장자리 부식이 몇 달 내에 나타나기 때문에 스테인리스 스틸 하우징을 지정합니다. 304등급이 기준선입니다. 등급 316은 염화물이 많은 용도로 예약되어 있지만 가공 비용으로 인해 하우징에서는 덜 일반적입니다.
스테인리스 하우징 용접에는 제어된 열 입력이 필요합니다. 시트로 감은 139mm 304SS 하우징은 용접 수축 후에도 보어 진원도를 유지해야 합니다. 고정 장치와 정의된 용접 순서는 내경을 공차 내로 유지합니다.
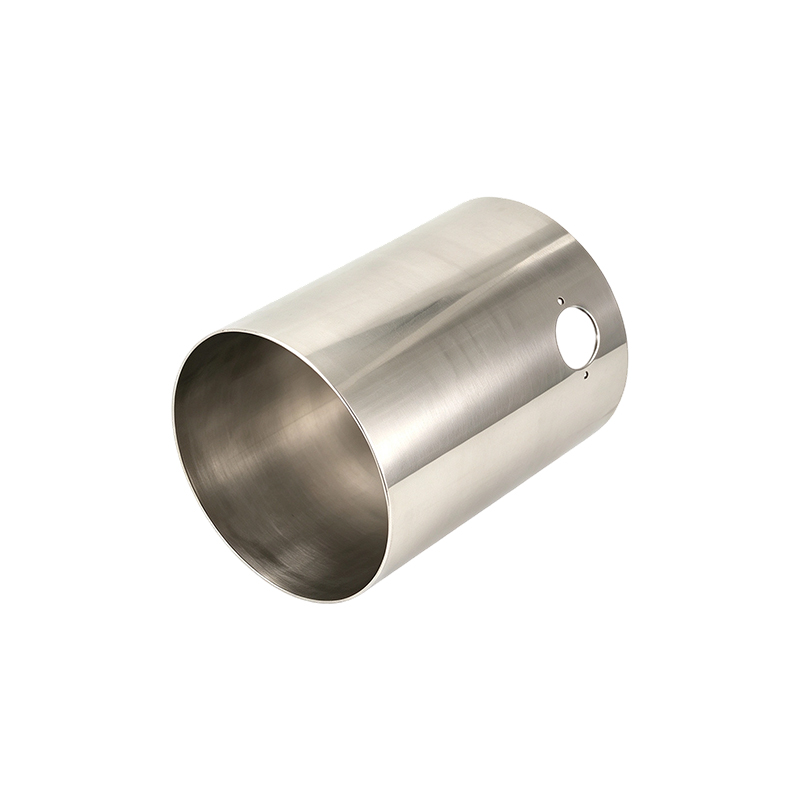 열 입력이 제어되는 용접 304SS 모터 하우징 이 139mm 스테인리스강 하우징은 용접 후에도 보어 진원도를 유지해야 합니다. 제어된 열 입력 및 고정 장치는 필수적이며 도면에 염수 분무 허용 기준을 지정하면 현장 오류를 방지할 수 있습니다. 제품보기 →
설계자는 염수 분무 시간이나 습도 노출 기간 등 부식 허용 표준을 도면에 기록해야 합니다. 그렇지 않으면 공급업체는 기본적으로 외관 패시베이션을 수행하게 되며 현장에서 도장된 가장자리의 하우징이 작동하지 않을 수 있습니다.
자동화된 조립 라인으로 새로운 모터 하우징 설계 트렌드 설정
자동화된 압입 및 스테이킹 라인은 대규모로 반복 가능한 보어 형상을 요구함으로써 새로운 모터 하우징 설계 트렌드를 설정하고 있습니다.
로터가 하우징에 눌려지면 보어 공차에 따라 프레스가 올바른 힘에서 멈추는지 또는 하위 어셈블리가 거부되는지가 결정됩니다. 이제 소형 적층 모터에 대한 일반적인 요구 사항에는 보어 진원도 0.03mm 이내, 면 직각도 0.05mm 이내가 포함됩니다. 2.0mm 스탬핑 강철 하우징의 경우 정밀 보링 바, 공기 측정 및 통계적 공정 제어 등의 공정 선택을 통해 정밀도가 달성됩니다.
하우징이 커지면 문제가 고정으로 옮겨집니다. 베이스가 있는 260mm ID의 두꺼운 벽 강철 하우징은 보링 전에 베이스를 고정하고 부품이 실온에 도달한 후에 해제하는 경우에만 형상을 유지합니다.
 고전력 애플리케이션용 베이스가 있는 두꺼운 벽 모터 하우징 260mm 보어와 5mm 벽 두께를 갖춘 이 하우징은 토크와 충격에 강합니다. 보링 전 적절한 클램핑과 보어 원형도 및 베이스 평탄도 검증은 자동 조립에 매우 중요합니다. 제품보기 →
용접 설비는 또한 가용접 중에 하우징을 보호합니다. 좋은 고정구는 냉각 후 0.05mm 원형 보어와 0.12mm 타원형 사이의 차이일 수 있습니다. 구매자는 보어 원형도, 브래킷 면 평행도 및 베이스 평탄도를 구분하는 치수 검증 보고서를 요청해야 합니다. 단일 "직경 OK" 라인은 더 이상 자동 조립에 충분하지 않습니다.
모터 하우징 동향이 모터 조달에 미치는 영향
모터 제조업체의 경우 모터 하우징 설계 동향은 도면뿐만 아니라 RFQ 단계에서 묻는 질문도 변화시킵니다.
공급자의 프로세스 능력은 카탈로그 페이지보다 더 중요합니다. 통합된 장착 및 열 기능을 갖춘 하우징에는 일반 실린더에는 없는 프로세스 위험이 있습니다. 스탬핑, 용접, 기계 가공 및 표면 처리의 내부 체인이 성과를 거두는 곳입니다. 즉, 핸드오프 횟수가 줄어들고 고정 장치 반복 작업이 빨라지며 반응 시간이 단축됩니다.
| 추세 | 무엇이 바뀌었나 | 조달 조치 |
| 통합 장착 | 고정 도면에 맞게 가공된 브래킷 및 발 | RFQ와 함께 설비 도면 보내기 |
| 열 아키텍처 | 핀과 냉각 채널이 하우징의 일부가 됨 | 첫 번째 기사를 작성하기 전에 열 시뮬레이션 보고서를 검토하세요. |
| 스테인레스 소재 | 용접 및 가공 비용 증가 | 염수 분무 시간 및 재료 등급 정의 |
| 더 엄격해진 공차 | 규모에 따라 제어되는 진원도 및 평행도 | PPAP를 사용한 SPC 데이터 필요 |
정보가 풍부한 구매자를 분리시키는 세 가지 요청
- 보링 중 하우징을 고정하는 방법을 포함한 가공 순서를 문의하십시오.
- 명시된 허용 오차 범위 내에서 CMM 데이터가 포함된 초도품 보고서를 요청하세요.
- 생산 툴링을 절단하기 전에 염수 분무 또는 습도 테스트 결과를 요청하십시오.
자주 묻는 질문
모터하우징이란?
모터 하우징은 고정자와 회전자 어셈블리를 지지하고 내부 부품을 보호하며 열을 주변 공기로 전달하고 구동 기계에 장착 인터페이스를 제공하는 구조적 쉘입니다.
모터 하우징에 가장 적합한 재료는 무엇입니까?
탄소강은 강성, 용접성 및 비용으로 인해 대부분의 산업용 모터에 기본으로 사용됩니다. 내식성이 필요할 때 스테인리스강이 올바른 선택이 되며, 알루미늄은 무게와 열전도율이 재료비보다 중요한 응용 분야에 적합합니다.
모터 하우징 보어의 표준 공차는 얼마입니까?
중소형 모터의 경우 현재 설계 검토에서는 보어 진원도가 0.03~0.05mm이고 보어 직경이 H7 이내인 것이 일반적입니다. 더 크고 두꺼운 벽 하우징은 압입 조립 공정에 따라 0.05~0.08mm로 작동하는 경우가 많습니다.
모터 하우징 설계 동향은 리드 타임에 어떤 영향을 미치나요?
통합된 장착 기능과 열 검증으로 가공 및 검사 단계가 추가되므로 추세 중심 하우징은 일반적으로 일반 튜브보다 시간이 더 오래 걸립니다. 스탬핑, 용접 및 가공을 내부적으로 제어하는 하우징 제조업체는 이러한 증가분의 대부분을 툴링 및 첫 번째 제품 단계 내에서 유지할 수 있습니다.
 Previous